

Obrábanie plastov je zvyčajne potrebné vtedy, keď je počet kusov, ktoré sa majú vyrobiť, taký malý, že tradičné metódy spracovania plastov (napr. vstrekovanie) nie sú ekonomicky výhodné z dôvodu vysokých nákladov na nástroje, alebo keď sa nimi nedá dosiahnuť požadovaná presnosť alebo zložitosť. Častou chybou pri obrábaní plastových výrobkov je používanie rovnakých pravidiel a riešení ako pri kovoch bez úprav, pričom sa ignorujú viskoelastické vlastnosti polymérov a silná frekvenčná a teplotná závislosť ich vlastností. V literatúre je len málo prác, ktoré poskytujú vedecký základ pre obrábanie plastov.
Konečný tvar rôznych plastových výrobkov sa niekedy vytvára štiepaním. Zvyčajne sa to robí vtedy, keď je požadovaný počet kusov taký malý, že nie je ekonomicky výhodné vyrábať drahé formy (napr. vstrekovaním), alebo keď sa vyžaduje vysoký stupeň presnosti a/alebo zložitosti, ktorý nemožno dosiahnuť hromadnými výrobnými postupmi alebo len neekonomicky nákladnými riešeniami. Často sa používa kombinácia obrábania a iného spracovania plastov, t. j. ak sa napríklad konečná hodnota jedného alebo viacerých rozmerov vstrekovaného alebo vytláčaného výrobku upravuje následným obrábaním alebo ak sa v tepelne tvarovanom výrobku následne vyrežú otvory.
Mechanické vlastnosti rôznych polymérov sa môžu veľmi líšiť, od mäkkých a pružných plastov podobných gume až po vystužené plasty s vysokou tuhosťou. Treba mať tiež na pamäti, že mechanické vlastnosti plastov sú veľmi závislé od teploty a hodnoty ich modulu pružnosti sa výrazne menia v závislosti od rýchlosti pôsobenia sily, t. j. frekvencie pôsobenia (ten istý materiál je tuhý pri vysokých frekvenciách a mäkký pri nízkych frekvenciách). Pri procesoch obrábania treba dbať aj na to, aby sa neovplyvnila kvalita povrchu, t. j. hladkosť výsledného povrchu.
Pri navrhovaní rezných nástrojov a nastavovaní rezných parametrov sa zvyčajne ako východisko používajú informácie z technických databáz založené na skúsenostiach spoločností vyrábajúcich suroviny, ktoré sa používajú ako základ pre experimentálnu optimalizáciu hodnôt potrebných pre daný výrobok. V súčasnosti sú matematické modely, ktoré teoreticky a komplexne zohľadňujú uvedené typické vlastnosti plastov a poskytujú informácie priamo použiteľné v praxi, stále vo fáze vývoja.
Niektoré korelácie však už boli zistené. Napríklad v prípade vŕtania plastov možno vytvoriť model, ktorý odvodzuje dôležité vzťahy od dvoch základných faktorov: pri zohľadnení reznej rýchlosti možno dospieť k záveru, že pri nízkych rezných rýchlostiach (nízka frekvencia) je interakcia medzi polymérom a rezným nástrojom veľká, zatiaľ čo pri vyšších rezných rýchlostiach sa táto interakcia zmenšuje. Tento jav opisuje tzv. charakteristický čas, ktorý je jedinečnou vlastnosťou rôznych polymérov v závislosti od ich teploty sklovitého prechodu, stupňa kryštalinity, priemernej molárnej hmotnosti a jej rozloženia, orientácie polymérnych reťazcov, prísad a niektorých ďalších vlastností.
Druhá veta základného modelu hovorí, že existuje vzťah medzi interakčnou silou (silami) a časom interakcie. Tepelné a mechanické vlastnosti polymérov sú logaritmicky závislé od pomeru času spracovania a "charakteristického" času. Platí to pre tlakovú silu (T) aj krútiaci moment (M) pri vŕtaní, t. j:
T = To log(tc/t)
M = Mo log(tc/t)
kde tc je charakteristický čas, To a Mo závisí od ostatných parametrov rezania. Čas interakcie možno vyjadriť ako inverznú hodnotu času nábehu (v), To a Mo závisí minimálne od rýchlosti vŕtania (s).
Experimentálne výsledky preukázali použiteľnosť uvedeného jednoduchého modelu na vŕtanie polyamidu a teflónu. Podľa očakávania sa tuhosť (modul pružnosti) plastov výrazne menila v závislosti od rýchlosti deformácie (frekvencie), t. j. zvyšovala sa s rastúcou rýchlosťou deformácie. Na základe uvedených výsledkov možno model schopný predpovedať vplyv rezných parametrov rozšíriť na ďalšie rezné procesy.
Pri tvarovaní polypropylénu (PP), ktorý sa vo veľkej miere používa aj na technické účely (napr. automobilové súčiastky), je niekedy potrebné použiť rôzne techniky rezania na tvarovanie konečného výrobku. To zahŕňa často sa používa frézovanie. Ak chcete dosiahnuť dobrú rozmerovú presnosť a/alebo kvalitu povrchu, musíte na frézovanie použiť CNC stroj, pretože to sa nedá dosiahnuť ručnými nástrojmi. PP je ťažký (horší ako napr. ABS alebo PET) možno opracovať, pre svoje pomerne mäkké a gumové vlastnosti sa často "prilepí" na frézovaciu hlavu a je tiež náchylný na "odskok". Z tohto dôvodu je zvyčajne potrebné experimentálne nastaviť optimálne rezné parametre, aby sa zabezpečila primeraná produktivita. Dôležitá je najmä správna voľba rýchlosti posuvu a geometrie frézovacej hlavy. Cieľom by malo byť vyrezávanie veľkých triesok, ktoré možno rezať pomalou špirálovou frézou (pozri "Rezanie triesok"). Obrázky 1/A a 1/BTieto jedno- a dvojbřité hlavy vytvárajú väčšie triesky ako tradičné špirálové frézovacie hlavy. Pomocou niekoľkých skúšobných rezov si môžete vybrať, či jedno- alebo dvojbřité, alebo hore- alebo dolefrézujúce špirálové hlavy prinesú lepší výsledok pre daný výrobok. V niektorých prípadoch sa Obrázok 1/C Najlepšie výsledky poskytuje jednobřitá frézovacia hlava s ostrím "O".
Keďže relatívne mäkký PP sa počas frézovania silne zahrieva, neodporúča sa používať nástroje z rýchloreznej ocele. Dobré výsledky možno dosiahnuť s karbidovými frézami, ktoré sú dokonca lepšie ako frézy s karbidovým a diamantovým ostrím.
Vysoké rýchlosti posuvu sa odporúčajú v kombinácii s nízkymi rýchlosťami otáčania. Tým sa zabráni prilepeniu a návratu triesok. Rýchlosť posuvu by sa mala zvyšovať, kým sa kvalita frézovaného povrchu nezhorší pod prijateľnú úroveň. Potom by sa mala rýchlosť otáčania znižovať, kým sa kvalita povrchu nezlepší. Tento postup sa môže opakovať, kým sa nenájdu optimálne parametre frézovania.
Na dosiahnutie maximálnej produktivity sa oplatí použiť aj dvojstupňovú techniku frézovania. Ak je zariadenie vybavené mechanizmom na výmenu hlavy. 1/D Obrázok Frézovacia hlava znázornená na obrázku sa používa v druhom kroku na dosiahnutie správnej kvality povrchu. V prípadoch, keď hĺbka frézovania presahuje trojnásobok priemeru frézovacej hlavy, sa odporúča použiť v druhom kroku rovnakú hlavu ako v prvom kroku.
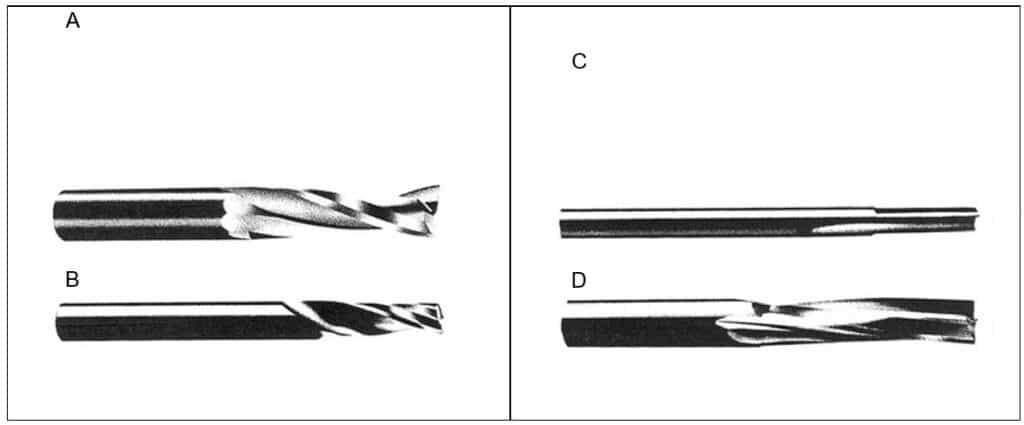
Obrázok 1 Frézovacie hlavy pre PP
Veľmi dôležité je aj dobré uchopenie obrobku, ktorý sa má obrábať. Na zlepšenie vákuového upnutia sa často používa tesniaca páska. Často sa však tesniaca páska jednoducho položí na uchopovací stôl a pri použití vákua sa penový materiál vyrovná a prestane vyhladzovať nerovnosti. Výsledkom sú vibrácie obrobku, ktoré zhoršujú kvalitu povrchu a niekedy môžu viesť k zlomeniu frézovacej hlavy. Riešením je vytvoriť v stole pod pásom drážku s hĺbkou rovnajúcou sa polovici hrúbky pásu.